
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-27 Origem:alimentado


Entrar em um armazém e ver paletes de embalagens rejeitadas prejudica instantaneamente os resultados financeiros. Você puxa uma sacola da linha de produção, esfrega o polegar no logotipo e pinta manchas no tecido. Falhas na leitura do código de barras impedem o rastreamento do inventário. Os varejistas rejeitam remessas confusas. A percepção da sua marca se degrada nas mãos do usuário final.
Manchas em substratos sintéticos raramente indicam um simples erro do operador. Em vez disso, você normalmente enfrenta uma incompatibilidade química ou uma falha na preparação do substrato. Muitos compradores culpam o operador da prensa, mas a causa raiz geralmente começa antes do tecido atingir o rolo de impressão. O polipropileno é notoriamente difícil de imprimir.
Analisaremos as causas técnicas por trás da má adesão da tinta. Você descobrirá exatamente como auditar seus processos de fabricação atuais. Forneceremos uma estrutura clara para avaliar novos fornecedores, ajudando você a eliminar definitivamente defeitos de impressão recorrentes.
O polipropileno (PP) não tratado repele naturalmente a tinta; o tratamento de superfície obrigatório (Corona) é a principal variável na prevenção de manchas.
A formulação da tinta (à base de água vs. solvente vs. UV) deve corresponder ao ambiente de cura específico e à velocidade de produção.
Testes de controle de qualidade padronizados (como o teste de remoção e fricção da fita) são métricas essenciais que você deve exigir do seu fornecedor de embalagens.
A atualização para sacolas laminadas BOPP é a alternativa mais confiável para marcas de alta resolução e à prova de manchas.
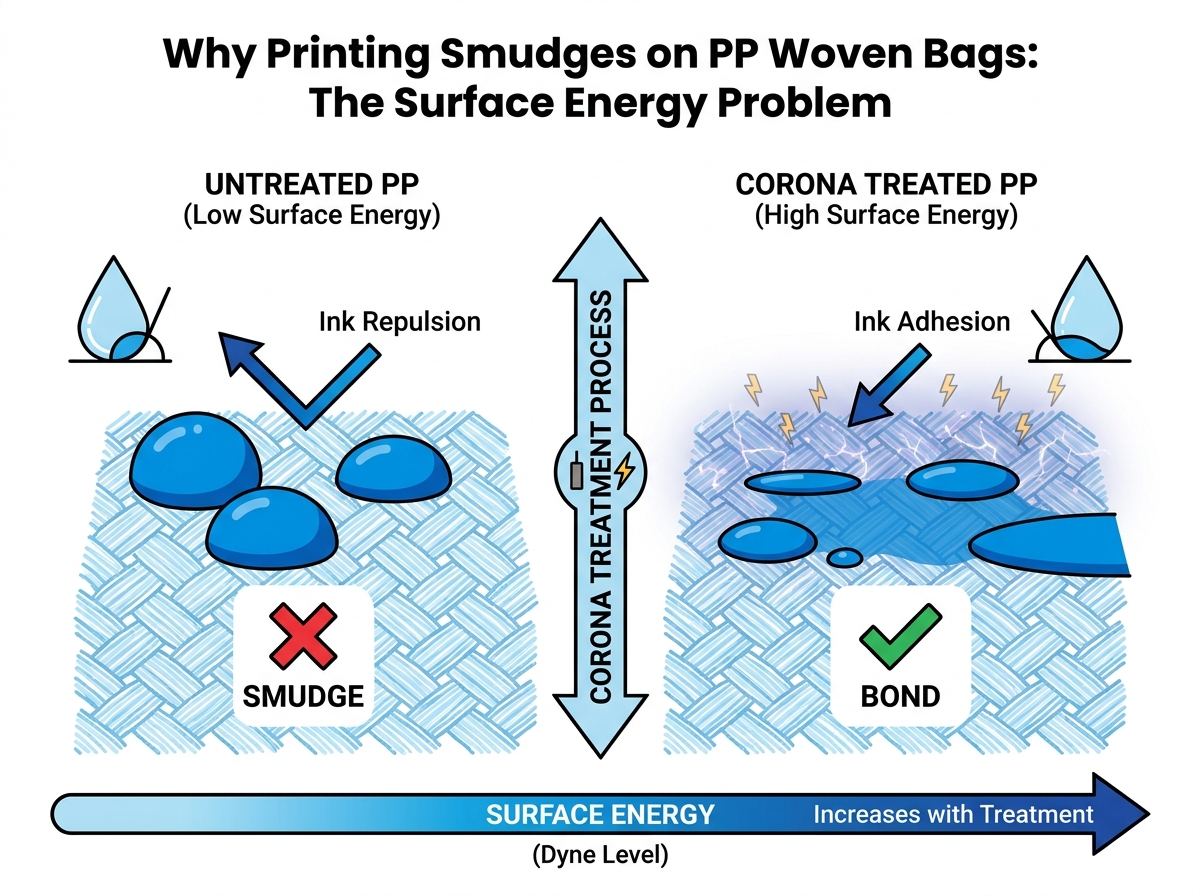
Compreender a química dos polímeros ajuda a explicar por que a tinta não adere. O polipropileno representa um plástico não poroso e de baixa energia superficial. Sua estrutura molecular se comporta de forma semelhante a uma frigideira antiaderente. Sem intervenção química, a tinta líquida simplesmente fica sobre o tecido, em vez de aderir a ele. A tinta seca em uma crosta frágil, causando manchas imediatas quando manuseada.
Para superar esta resistência natural, os fabricantes utilizam o tratamento Corona. Este processo atua como o método de descarga elétrica padrão da indústria. Eletrodos de alta tensão passam sobre o rolo de tecido. A descarga elétrica quebra as ligações moleculares na superfície do plástico. Introduz moléculas de oxigênio e cria rugosidade microscópica. Essa transformação aumenta a tensão superficial do tecido, permitindo que a tinta líquida se espalhe e se fixe com segurança.
Medimos a tensão superficial em dinas por centímetro. Estabelecer uma métrica de avaliação rigorosa evita falhas antes que elas comecem. Você deve exigir um nível mínimo de dine para uma adesão ideal da tinta. A não verificação desta métrica específica antes da impressão garante defeitos de impressão do saco tecido pp.
Tecido PP não tratado: Normalmente registra cerca de 29-31 dinas/cm. A tinta repele instantaneamente.
Requisito Mínimo de Impressão: Deve atingir 38 dinas/cm para adesão de tinta solvente básica.
Requisito ideal de impressão: Deve atingir 40-42 dinas/cm para tintas à base de água e execuções de alta velocidade.
Erro comum: presumir que o tratamento Corona dura para sempre. O tecido tratado perde energia superficial com o tempo. Se um fornecedor trata um rolo, mas o armazena por três meses, o nível de dina cai de volta para níveis não imprimíveis.
A incompatibilidade dos tipos de tinta com o tecido PP cria falhas imediatas de qualidade. Os fabricantes de embalagens escolhem principalmente entre tintas à base de água e à base de solvente. As tintas à base de água oferecem excelente conformidade ambiental e menor toxicidade. No entanto, requerem controlos rigorosos de secagem porque a água evapora lentamente. As tintas solventes aderem muito melhor ao substrato plástico. Eles secam rapidamente, mas apresentam riscos regulatórios devido aos compostos orgânicos voláteis (COV). Selecionar a química de tinta errada para sua configuração específica de fábrica causa falhas instantâneas de colagem.
Você deve distinguir entre “manchas úmidas” e “manchas secas”. As manchas úmidas acontecem quando a velocidade da prensa ultrapassa a capacidade do túnel de secagem. A tinta permanece literalmente úmida enquanto a máquina empilha os sacos, causando a transferência offset. Manchas secas, ou descamação, ocorrem quando a tinta parece seca, mas não possui adesão química. Os solventes evaporaram, mas o pigmento nunca se ligou ao substrato. Encurtar o túnel de secagem ou diminuir as temperaturas de cura para acelerar a produção geralmente desencadeia esses problemas.
As condições ambientais dentro da instalação de impressão determinam o desempenho da tinta. A alta umidade retarda drasticamente a evaporação da tinta à base de água. As flutuações de temperatura alteram a viscosidade da tinta, causando grandes acúmulos ou privando as chapas de impressão. O manuseio pós-impressão também desempenha um papel importante. Equipamentos automatizados de empilhamento e dobramento podem causar atrito severo. Braços robóticos agressivos ou correias transportadoras apertadas muitas vezes cortam a tinta não curada diretamente das pontas tecidas do tecido.
Confiar cegamente em um fornecedor leva ao recebimento de embalagens defeituosas. Você deve definir a aparência da documentação de controle de qualidade competente para garantir consistência. Um fornecedor confiável fornece dados em nível de lote que comprovam que seu processo funciona. Avaliar a qualidade da impressão de sacolas de polipropileno requer métricas padronizadas, e não apenas garantias verbais.
Teste de adesão padronizado:
Os compradores devem solicitar ativamente os resultados dos testes de fita hachurada. O teste de descascamento de fita (ASTM D3359) serve como padrão ouro para verificação de ligação química. Os técnicos de controle de qualidade marcam uma grade na tinta seca usando uma lâmina especializada. Eles aplicam fita sensível à pressão sobre a grade e a arrancam rapidamente. Se a fita puxar a tinta dos quadrados da grade, a ligação química falhou. A aprovação neste teste garante que a tinta não irá descascar durante o manuseio básico.
Você também deve exigir o teste de resistência à fricção. O Sutherland Rub Test simula o atrito do trânsito com precisão. A máquina esfrega um peso padronizado para frente e para trás na superfície impressa por um determinado número de ciclos. Se a tinta manchar o tecido, as sacolas provavelmente chegarão estragadas após um trânsito acidentado de caminhão.
Risco de implementação:
Evite que os fornecedores dependam apenas da inspeção visual. Olhar para uma sacola impressa na impressora não diz nada sobre a adesão química. Se um fornecedor não puder fornecer relatórios de testes químicos documentados e específicos do lote, você assumirá todo o risco de implementação. As verificações visuais não conseguem prever como a tinta se comporta sob o atrito do armazém.
Às vezes, a impressão flexográfica direta em tecido não atende aos padrões da sua marca. A atualização da sua abordagem de fabricação contorna completamente os gargalos tradicionais de adesão de tinta. A exploração de novas tecnologias garante a impressão impecável do logotipo do saco tecido pp, independentemente das condições de trânsito.
Laminação BOPP (a correção premium):
O filme de polipropileno biorientado (BOPP) resolve problemas de fricção instantaneamente. Os fabricantes imprimem inversamente seus gráficos no interior de um filme BOPP transparente. Eles então laminam esse filme impresso diretamente no saco de tecido. A tinta permanece permanentemente presa entre a película protetora externa e a estrutura tecida interna. Este método elimina totalmente o atrito da superfície. Ele também oferece suporte a marcas fotorrealistas e coloridas que a impressão direta não consegue igualar.
Impressão digital e UV de passagem única:
As tecnologias emergentes de cura UV alteram a velocidade da produção. As impressoras UV aplicam tinta especialmente formulada que reage à luz ultravioleta intensa. As lâmpadas UV curam a tinta instantaneamente após a aplicação. Isso contorna totalmente os gargalos da secagem térmica tradicional. A cura instantânea significa zero manchas úmidas e detalhes de texto incrivelmente nítidos.
Matriz de custo para resultado:
Muitos compradores hesitam em atualizar devido aos custos unitários percebidos. A comparação do aumento do custo unitário com as perdas financeiras revela a verdadeira imagem. Altas taxas de defeitos na impressão flexográfica direta levam ao descarte de produtos e estornos no varejo.
Gráfico de comparação de métodos de impressão
Método de impressão | Risco de manchas | Qualidade Visual | Custo unitário relativo |
|---|---|---|---|
Flexografia Direta | Alto (se não tratado) | Gráficos Básicos/Vetoriais | Baixo |
UV de passagem única | Baixo | Detalhe alto/nítido | Médio |
Laminação BOPP | Zero (tinta presa) | Fotorrealista | Prêmio |
Você controla a qualidade de impressão durante a fase de aquisição. A elaboração de acordos rigorosos com fornecedores evita surpresas dispendiosas na entrega. Use parâmetros técnicos específicos para vincular os fornecedores a padrões mensuráveis.
Lista de verificação de aquisições:
Limites obrigatórios de Corona: Coloque um requisito mínimo de tratamento de superfície de 38 dinas/cm diretamente em seu Acordo de Nível de Serviço (SLA).
Especifique sistemas de tinta: Exija clareza sobre se eles usam tintas solventes, à base de água ou UV. Certifique-se de que os túneis de secagem correspondam ao tipo de tinta.
Exigir relatórios de teste: force os fornecedores a incluir os resultados do teste de descascamento de fita ASTM D3359 junto com cada manifesto de remessa. Nenhum relatório significa nenhum pagamento.
Defina padrões de trânsito: exija a conformidade do Sutherland Rub Test para simular o atrito específico da sua cadeia de suprimentos.
Lógica de seleção:
Afaste-se dos fornecedores que operam no escuro. Se um fabricante não puder fornecer especificações técnicas sobre seus ambientes de impressão, retire-os da sua lista. Recuse-se a trabalhar com empresas que não executam testes de nível dyne. Fabricantes tecnicamente transparentes compartilham com prazer seus controles de processo. Eles veem os dados concretos como um argumento de venda, não como um fardo.
Resolver manchas na impressão requer uma abordagem sistemática de fabricação. Você deve tratar o saco tecido e a tinta como um sistema químico integrado, em vez de componentes isolados. Ignorar os tratamentos de superfície ou apressar a fase de secagem garante defeitos visuais e desperdício de capital.
Tome medidas imediatas auditando seu estoque atual usando os padrões de teste de fita e fricção. Retire algumas sacolas do seu depósito hoje e verifique você mesmo a aderência da tinta. Seguindo em frente, exija transparência técnica de seus parceiros de fabricação. Solicite dados concretos, exija níveis de dina específicos e inclua essas métricas diretamente em seus contratos de aquisição.
R: Não. Depois que a tinta secar sem a adesão adequada (devido à falta de tratamento Corona), ela não poderá ser curada novamente. A janela de ligação química fechou durante a execução inicial da impressão. O lote defeituoso deve ser descartado ou reaproveitado para uso interno sem marca.
R: Sim, se a infra-estrutura de secagem for inadequada. As tintas à base de água têm maior tensão superficial do que os solventes e evaporam mais lentamente. Eles exigem significativamente mais energia térmica e tempo dentro do túnel de secagem para curar completamente antes do empilhamento.
R: O tratamento degrada com o tempo. Se um fornecedor tratar o tecido, mas esperar semanas para imprimir, a energia superficial cai novamente para níveis não imprimíveis. As operações de impressão devem ocorrer logo após a fase de extrusão e tratamento para uma adesão ideal.
R: A tensão irregular na impressora ou o tratamento Corona inconsistente em toda a largura do rolo de tecido geralmente causam falhas de adesão localizadas. O centro pode atingir 40 dinas/cm, enquanto as bordas permanecem sem tratamento, causando descamação localizada.


