
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-22 Origem:alimentado


A entrada de umidade representa um enorme risco financeiro para as operações de sólidos a granel. Aglomeração, crescimento perigoso de mofo, degradação química e rejeição total do produto acontecem quando a água atinge estoques sensíveis. A aplicação de um revestimento de polietileno (PE) a um big bag de polipropileno tecido serve como defesa padrão contra esses riscos ambientais. No entanto, esta camada crítica de proteção permanece tão boa quanto o processo de extrusão que a cria. Mesmo pequenas falhas de fabricação podem violar as defesas de sua embalagem de forma invisível. Proteger seus materiais valiosos exige mais do que apenas marcar uma caixa em uma folha de especificações. Você deve verificar ativamente a integridade física de cada lote entregue. Este guia ajuda as equipes de compras e controle de qualidade a auditar com eficácia seus fornecedores de embalagens. Você aprenderá como identificar defeitos físicos no revestimento antes que eles estraguem seu produto. Também exploraremos critérios de avaliação específicos para ajudá-lo a garantir uma cadeia de suprimentos resiliente e à prova de umidade.
Um FIBC revestido oferece excelente resistência à água, mas pequenos defeitos de fabricação, como furos ou delaminação, podem comprometer completamente essa barreira.
A inspeção visual é muitas vezes insuficiente; o controle de qualidade rigoroso requer métodos de detecção específicos, como testes pinhole em big bags e auditorias em mesas de luz.
"Revestido" não significa totalmente à prova d"água. Os compradores devem compreender o limite onde um revestimento de PE ou folha metálica se torna necessário em relação a uma sacola revestida padrão.
Avaliar os controles de temperatura de extrusão e a pureza da resina de um fornecedor é fundamental para evitar falhas de revestimento antes que elas cheguem às suas instalações.
Os compradores muitas vezes confundem a terminologia de embalagens da indústria. Essa confusão facilmente leva você a comprar opções caras em excesso ou proteger de forma insuficiente bens sensíveis. Vamos detalhar exatamente o que cada classificação significa para estabelecer uma linha de base confiável de compras.
Os fabricantes criam FIBCs revestidos extrusando uma fina camada de polietileno (PE) diretamente sobre o tecido de polipropileno. Eles normalmente aplicam entre 15 e 30 gramas por metro quadrado (GSM) desse plástico derretido. Este revestimento sela as lacunas microscópicas entre as fitas tecidas. Impede que pós finos sejam peneirados durante o transporte. Mais importante ainda, impede que a umidade ambiente penetre no saco. Você ganha uma forte primeira linha de defesa contra a umidade atmosférica.
Muitos fornecedores promovem fortemente seus produtos usando termos absolutos. Você poderá ver materiais de marketing elogiando um revestimento impermeável para sacos a granel . Esta frase requer um contexto cuidadoso. O próprio revestimento PE torna o painel de tecido totalmente impermeável à água líquida. No entanto, o big bag acabado permanece vulnerável. A umidade ainda pode entrar pelas costuras estruturais que unem os painéis. Nenhuma bolsa costurada padrão é totalmente à prova d'água sem modificações internas. Resistência à água significa sobreviver a alta umidade. A impermeabilização requer a vedação total da embalagem.
Erro comum: Nunca presuma que uma sacola revestida pode ficar do lado de fora durante uma tempestade. A água da chuva irá acumular-se no painel superior, encontrar as costuras do perímetro e penetrar diretamente no seu produto.
Você deve decidir entre sacos revestidos padrão e alternativas totalmente forradas com base nas ameaças ambientais reais. Um simples revestimento de PE funciona perfeitamente para produtos moderadamente sensíveis que enfrentam alta umidade. Você deve atualizar para um revestimento interno totalmente vedado ao manusear pós finos altamente higroscópicos. Aplicações farmacêuticas ou de qualidade alimentar rigorosas também exigem revestimentos internos separados.
Matriz de Decisão de Embalagem: Saco Revestido vs. Forro Interno
Cenário/Ameaça Ambiental | Solução recomendada | Por que funciona |
|---|---|---|
Alta umidade ambiente durante o armazenamento em armazém | FIBC revestido padrão | A camada de PE bloqueia eficazmente a transmissão de vapor no ar. |
Exposição leve e breve à chuva durante o carregamento em trânsito | FIBC revestido padrão | O tecido revestido repele salpicos momentâneos de água. |
Pós higroscópicos (por exemplo, sal, cimento, produtos químicos) | FIBC + forro de folha/PE selado | Elimina todas as vulnerabilidades de costura. Evita aglomeração. |
Processamento alimentar ou farmacêutico | FIBC + Forro Interno Form-Fit | Fornece uma barreira estéril e absoluta contra contaminação. |
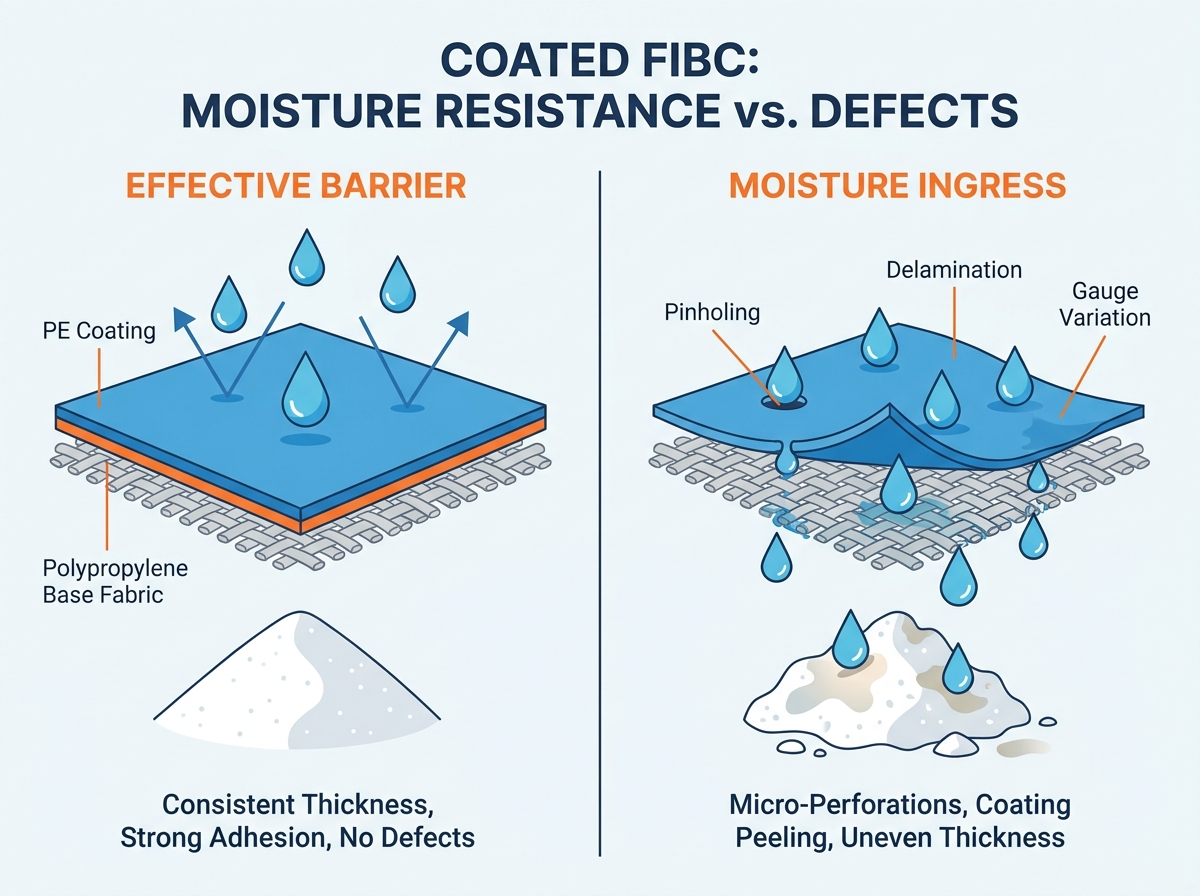
Mesmo os fabricantes premium ocasionalmente produzem lotes defeituosos. Você deve saber exatamente quais anomalias físicas procurar durante as inspeções de rotina. Quatro defeitos específicos de extrusão frequentemente destroem a barreira protetora de um big bag.
Pinholeling refere-se a furos microscópicos formados dentro da camada de revestimento durante o processo de extrusão. Muitas vezes você não consegue vê-los sob a iluminação normal do armazém. Essas pequenas perfurações acontecem quando o ar preso escapa do plástico derretido à medida que ele esfria. Eles também ocorrem quando a poeira se deposita no tecido logo antes da laminação. Pinholeling permite rápida absorção de umidade diretamente no produto. Ele transforma a camada plástica protetora em uma membrana porosa, falhando em sua finalidade principal.
A delaminação ocorre quando a camada de PE se separa inteiramente da base do tecido PP. Você pode identificar esse defeito procurando bolhas na superfície da bolsa. Às vezes, o revestimento descasca em longas tiras com abrasão física mínima. A delaminação cria enormes zonas desprotegidas na embalagem. O mais alarmante é que introduz flocos de plástico soltos no seu produto. Essa contaminação cruzada destrói instantaneamente as remessas de alimentos e produtos químicos.
Os fabricantes especificam um alvo GSM para seus revestimentos. A variação do calibre acontece quando a extrusora aplica este material de forma desigual. Você pode detectar esse defeito procurando listras visuais. Algumas manchas parecerão brilhantes, enquanto outras parecerão opacas e com textura profunda. As manchas finas degradam-se excepcionalmente rapidamente sob exposição aos raios UV. Eles também quebram facilmente sob o estresse mecânico das operações de enchimento e descarga. Um revestimento irregular garante falha prematura da barreira.
Os saltos acontecem quando a máquina de laminação não consegue cobrir totalmente o tecido. Você notará faixas estreitas e não revestidas descendo verticalmente pelo material. Essas lacunas geralmente indicam má calibração da máquina ou alinhamento inadequado da tensão da banda. Um único salto cria um ponto instantâneo de entrada de umidade. A água irá canalizar ativamente para o tecido neste local, contornando o restante do revestimento funcional.
Inspeções visuais em uma doca de carga movimentada raramente detectam falhas microscópicas de fabricação. Você deve confiar em métodos de testes científicos para garantir uma proteção real. As equipes de controle de qualidade utilizam diversas técnicas confiáveis para validar a integridade da embalagem.
O teste de mesa de luz fornece um método de controle de qualidade manual, mas altamente eficaz. Os inspetores colocam painéis de tecido revestidos planos e não costurados sobre uma fonte de luz de alta intensidade. A luz brilhante penetra instantaneamente em qualquer lacuna não revestida. Ele revela furos como estrelas brilhantes contra um fundo escuro. Ele também destaca variações de bitola, mostrando áreas mais claras onde o revestimento ficou muito fino. Você deve insistir que o fabricante realize esse teste durante cada execução de produção.
Os fornecedores devem testar amostras de tecido em condições simuladas do mundo real. O teste de penetração de corante envolve a aplicação de um líquido colorido no lado revestido do tecido. Os técnicos então verificam o verso para ver se a tinta vazou pela trama. Os testes hidrostáticos levam isso ainda mais longe. O equipamento submete o tecido a água pressurizada com base em estruturas padrão da indústria. O teste mede exatamente quanta pressão o revestimento suporta antes que a umidade passe.
Você pode realizar um teste prático de fita diretamente em suas instalações para verificar riscos de delaminação. Os técnicos aplicam firmemente um pedaço de fita industrial de alta aderência na superfície revestida. Eles então puxam a fita rapidamente. Uma camada de PE devidamente colada permanecerá fixada à base de polipropileno tecido. Se o revestimento se soltar facilmente, a temperatura de ligação por extrusão provavelmente estava incorreta.
Não aceite garantias vagas sobre controle de qualidade. Sempre exija que seu fornecedor forneça registros documentados de seus protocolos Solicite amostras físicas de lotes antes de se comprometer com um pedido de compra grande. Você deve manusear e avaliar fisicamente essas amostras para garantir que atendam aos seus padrões internos de defesa contra umidade. de teste pinhole de big bag .
Equipar-se com conhecimento técnico de fabricação oferece uma vantagem imensa. Ele permite que você audite minuciosamente os fabricantes e faça perguntas de sondagem durante visitas às instalações. A maioria das falhas de extrusão resulta de três causas operacionais primárias.
Flutuações de temperatura: A extrusão de plástico requer controle térmico preciso. Se o fundido de extrusão ficar muito frio, o PE não irá aderir estruturalmente ao tecido base. Isso causa delaminação imediata. Se o equipamento ficar muito quente, o plástico derretido queima e degrada a resistência à tração do tecido PP abaixo dele.
Contaminação de Resina: Revestimentos premium requerem resina virgem. Alguns fabricantes usam resinas PE de baixa qualidade ou altamente recicladas para reduzir custos. Esses materiais mais baratos geralmente contêm impurezas microscópicas. Quando aquecidas, essas impurezas vaporizam e criam bolhas de ar. Essas bolhas estouram durante o resfriamento, deixando para trás densos aglomerados de furos.
Velocidade e tensão da máquina: Os fabricantes de grandes volumes muitas vezes operam suas máquinas de laminação muito rápido para maximizar a produção diária. Essa velocidade excessiva impede que o plástico se assente uniformemente. Isso leva diretamente a variações de espessura do medidor. Além disso, o mau controle da tensão da teia faz com que o tecido se desloque lateralmente, resultando em perda de cobertura ao longo das bordas.
Você precisa de uma abordagem estruturada para avaliar potenciais parceiros de embalagens. Use esta lista de verificação de avaliação para filtrar fornecedores não confiáveis e proteger barreiras contra umidade de alto desempenho.
Nunca confie apenas em um folheto de marketing. Solicite Certificados de Análise (CoA) formais para cada remessa. Um CoA adequado deve observar especificamente a meta de espessura do revestimento (GSM), as tolerâncias aceitáveis e a taxa de defeito do lote. Os fornecedores que não desejam fornecer documentação específica do lote muitas vezes não possuem controles internos de qualidade.
Procure padrões internacionais reconhecidos, como certificações ISO 9001. Preste muita atenção ao próprio ambiente de extrusão. Uma sala limpa dedicada ou uma instalação climatizada reduz drasticamente a contaminação por poeira transportada pelo ar. Menos poeira no ar significa menos furos no produto final.
Testar quadrados de tecido em um laboratório fornece bons dados de base. No entanto, você deve sempre testar um lote de amostra totalmente construído em suas linhas de envase reais. O estresse mecânico do bico de carregamento de sua instalação pode, às vezes, esticar ou rachar revestimentos mal aplicados. A validação no mundo real detecta problemas que os testes de laboratório muitas vezes não percebem.
Escolha fornecedores que demonstrem transparência radical sobre suas metodologias de detecção de defeitos. Eles devem discutir abertamente como lidam com pulos e variações de medição. Além disso, priorize os fornecedores que oferecem garantias claras e por escrito contra a entrada de umidade causada por erros de fabricação. Um fabricante confiante apoia prontamente seu processo de extrusão.
Proteger seu estoque a granel contra danos ambientais requer vigilância. Garantir a resistência à umidade do fibc revestido não se trata apenas de especificar um saco revestido em um pedido de compra. Trata-se de verificar a perfeita execução desse revestimento protetor. Você deve procurar ativamente por furos, delaminação e aplicação irregular.
Pagar um prêmio marginal por sacolas revestidas de alta qualidade rigorosamente testadas faz sentido financeiramente. Este pequeno investimento inicial revela-se muito mais barato do que absorver o custo catastrófico de um inventário arruinado pela humidade. Você protege a reputação da sua marca e elimina ciclos de desperdício de rejeição de produtos.
Tome uma atitude hoje mesmo, revisando seu estoque atual de embalagens. Contate um especialista em embalagens dedicado para auditar suas especificações existentes do FIBC. Solicite um lote de amostras de sacos revestidos sem defeitos e submeta-os a testes físicos rigorosos em suas próprias linhas de produção.
R: Normalmente 15 a 30 GSM. Revestimentos mais pesados oferecem melhor resistência à abrasão, mas reduzem a flexibilidade do tecido.
R: Não. Embora o tecido revestido repele a água, as costuras costuradas permitirão a entrada de água. Eles devem ser cobertos ou armazenados dentro de casa.
R: Não, o revestimento é estritamente para contenção e resistência à umidade; a resistência estrutural vem inteiramente do tecido base de polipropileno.
R: As sacolas não revestidas têm uma textura áspera semelhante a um tecido, com lacunas visíveis entre a trama. Os sacos revestidos têm um acabamento liso e liso em pelo menos um lado – geralmente no interior – evitando que a trama se separe quando arranhada.


